

点焊、搬运、铆接、拧紧……
汽车制造现场,工艺在变化,机器人末端的工具也需要随之切换。
面对多车型共线、多工艺协同的生产需求,如何让机器人灵活调用不同工具,让机械连接、能源与通讯同步完成切换?
连接机器人与末端工具的快换盘,正是其中的关键一环。
从白车身焊装到零部件装配,桥田智能通过快换盘与功能模块的组合,适配不同工具的连接需求。六大典型应用,带你看懂快换盘如何助力柔性生产。
点焊·搬运·SPR·拧紧·FDS·螺柱焊
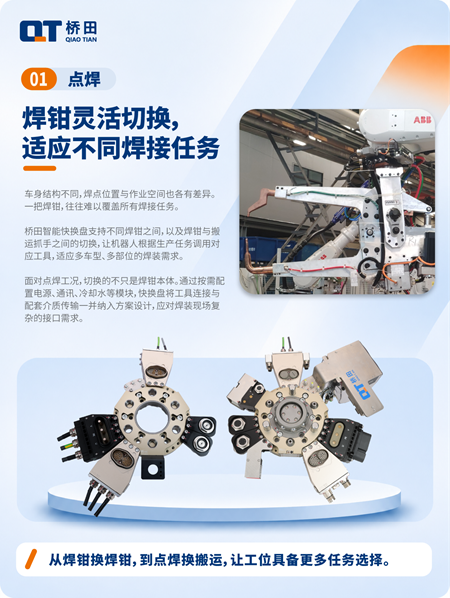
01 点焊——焊钳灵活切换,适应不同焊接任务
车身结构不同,焊点位置与作业空间也各有差异。一把焊钳,往往难以覆盖所有焊接任务。
桥田智能快换盘支持不同焊钳之间,以及焊钳与搬运抓手之间的切换,让机器人根据生产任务调用对应工具,适应多车型、多部位的焊装需求。
面对点焊工况,切换的不只是焊钳本体。通过按需配置电源、通讯、冷却水等模块,快换盘将工具连接与配套介质传输一并纳入方案设计,应对焊装现场复杂的接口需求。
从焊钳换焊钳,到点焊换搬运,让工位具备更多任务选择。
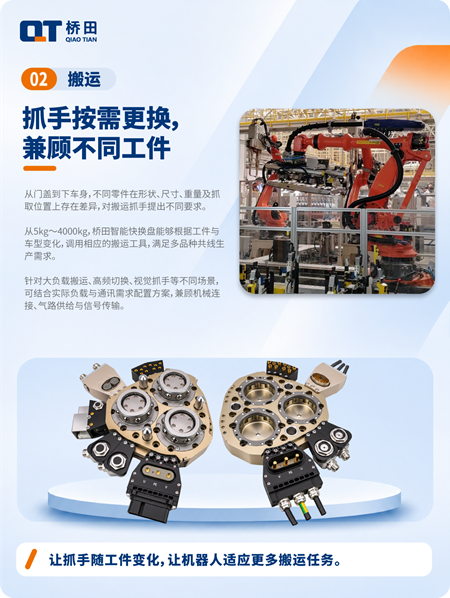
02 搬运——抓手按需更换,兼顾不同工件
从门盖到下车身,不同零件在形状、尺寸、重量及抓取位置上存在差异,对搬运抓手提出不同要求。
桥田智能快换盘支持多个抓手自动切换,使机器人能够根据工件与车型变化,调用相应的搬运工具,满足多品种共线生产需求。
针对大负载搬运、高频切换、视觉抓手等不同场景,可结合实际负载与通讯需求配置方案,兼顾机械连接、气路供给与信号传输。
让抓手随工件变化,让机器人适应更多搬运任务。
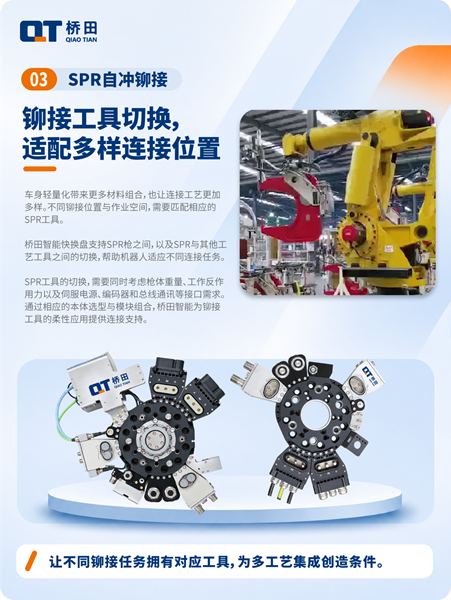
03 SPR自冲铆接——铆接工具切换,适配多样连接位置
车身轻量化带来更多材料组合,也让连接工艺更加多样。不同铆接位置与作业空间,需要匹配相应的SPR工具。
桥田智能快换盘支持SPR枪之间,以及SPR与其他工艺工具之间的切换,帮助机器人适应不同连接任务。
SPR工具的切换,需要同时考虑枪体重量、工作反作用力,以及伺服电源、编码器和总线通讯等接口需求。通过相应的本体选型与模块组合,桥田智能为铆接工具的柔性应用提供连接支持。
让不同铆接任务拥有对应工具,为多工艺集成创造条件。
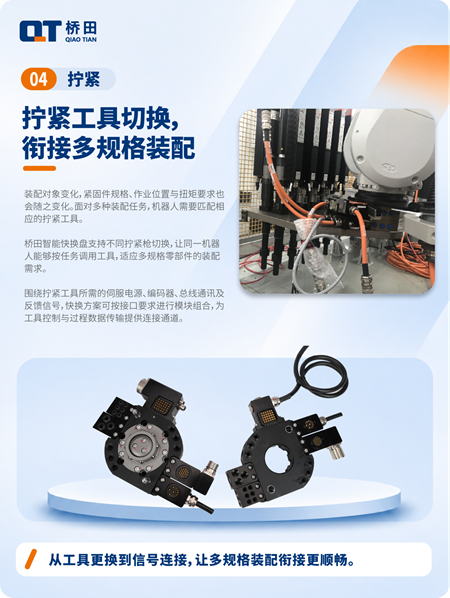
04 拧紧——拧紧工具切换,衔接多规格装配
装配对象变化,紧固件规格、作业位置与扭矩要求也会随之变化。面对多种装配任务,机器人需要匹配相应的拧紧工具。
桥田智能快换盘支持不同拧紧枪切换,让同一机器人能够按任务调用工具,适应多规格零部件的装配需求。
围绕拧紧工具所需的伺服电源、编码器、总线通讯及反馈信号,快换方案可按接口要求进行模块组合,为工具控制与过程数据传输提供连接通道。
从工具更换到信号连接,让多规格装配衔接更顺畅。
05 FDS热熔自攻螺接——连接工具与送钉通道,协同完成切换
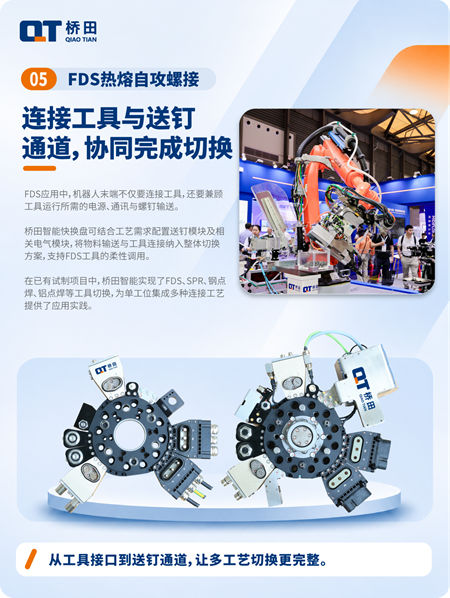
FDS应用中,机器人末端不仅要连接工具,还要兼顾工具运行所需的电源、通讯与螺钉输送。
桥田智能快换盘可结合工艺需求配置送钉模块及相关电气模块,将物料输送与工具连接纳入整体切换方案,支持FDS工具的柔性调用。
在已有试制项目中,桥田智能实现了FDS、SPR、钢点焊、铝点焊等工具切换,为单工位集成多种连接工艺提供了应用实践。
从工具接口到送钉通道,让多工艺切换更完整。
06 螺柱焊——结合工位布局,灵活组织焊接与搬运
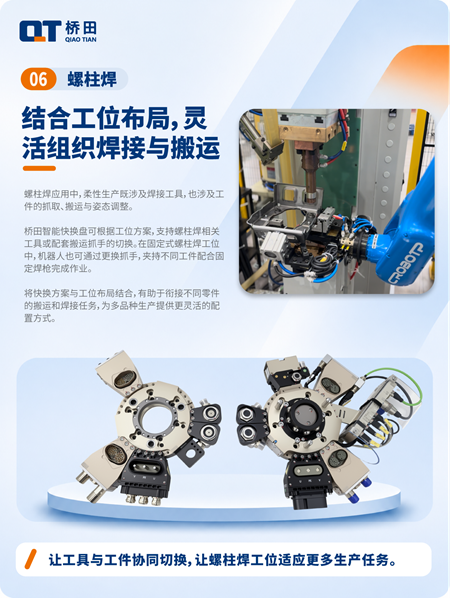
螺柱焊应用中,柔性生产既涉及焊接工具,也涉及工件的抓取、搬运与姿态调整。
桥田智能快换盘可根据工位方案,支持螺柱焊相关工具或配套搬运抓手的切换。在固定式螺柱焊工位中,机器人也可通过更换抓手,夹持不同工件配合固定焊枪完成作业。
将快换方案与工位布局结合,有助于衔接不同零件的搬运和焊接任务,为多品种生产提供更灵活的配置方式。
让工具与工件协同切换,让螺柱焊工位适应更多生产任务。
六大应用,共同指向柔性生产
从点焊到搬运,从铆接到拧紧,不同工艺有着不同的负载、介质与通讯需求。
快换盘的价值,在于让机器人能够按需连接工具,也让工具所需的能源、信号与物料通道得到相应配置。
桥田智能结合具体工况,通过快换盘选型、功能模块组合与接口集成,支持同类工具切换及跨工艺工具切换,帮助产线提高设备复用能力,为优化工位布局、减少重复设备投入创造条件。
一盘连接多种工具,一次切换衔接新的任务。
关注桥田智能,了解更多机器人末端柔性连接方案。
欢迎联系我们,探讨适合您现场工况的快换应用。

